

Mi az acél homoköntés folyamata?
Jan 01, 2026
Az acélhomoköntés egy széles körben alkalmazott gyártási eljárás, amely sokoldalúságáról és költséghatékonyságáról híres a különböző acélelemek előállításánál. Acélhomoköntvények szállítójaként azért vagyok itt, hogy végigvezethessem Önt a teljes folyamaton, a kezdeti tervezési fázistól a végső minőségellenőrzött termékig.
Tervezési fázis
Az acélhomoköntés útja a tervezéssel kezdődik. Itt készül el a végtermék tervrajza. A tervezőmérnökök fejlett 3D modellező szoftvert használnak az alkatrész pontos méretekkel történő megtervezéséhez, figyelembe véve olyan tényezőket, mint a mechanikai tulajdonságok, a funkcionalitás és a gyárthatóság. Alapvetően figyelembe kell venni a huzatszögeket, amelyek szükségesek a minta könnyű eltávolításához a homokformából. Egy jól megtervezett alkatrész csökkentheti az öntési hibákat és zökkenőmentes gyártási folyamatot biztosít. Ez a fázis szoros kommunikációt is magában foglal az ügyféllel, hogy megértsük sajátos igényeit és elvárásait.
Mintakészítés
Amint a terv elkészült, a következő lépés a mintakészítés. A minta az öntendő alkatrész teljes méretű modellje. Általában fából, műanyagból vagy fémből készül. Az anyag kiválasztása olyan tényezőktől függ, mint a szükséges öntvények száma, az alkatrész összetettsége és a költségvetés. Kis volumenű gyártáshoz a famintázatok népszerűek a könnyű megmunkálhatóságuk és viszonylag alacsony költségük miatt. Nagy volumenű gyártáshoz a fémmintákat részesítik előnyben, mivel tartósabbak és ellenállnak az ismételt használatnak. A mintázat valamivel nagyobb, mint a végső rész, hogy figyelembe vegyék az olvadt acél hűtése során fellépő zsugorodást.
Forma előkészítés
A homoköntési folyamat szíve a forma. Úgy jön létre, hogy homokot csomagolnak a minta köré. Az acélhomoköntéshez használt homok általában szilícium-dioxid homok, amely jó tűzálló tulajdonságokkal rendelkezik, és ellenáll az olvadt acél magas hőmérsékletének. A penészeknek két fő típusa van: zöld homokformák és száraz homokformák. A zöld homokformák homok, agyag és víz keverékéből készülnek. Ezeket "zöldnek" nevezik, mert nedvességet tartalmaznak. Ezek a formák viszonylag olcsók és gyorsan elkészíthetők, így alkalmasak kis- és közepes méretű gyártásra. A száraz homokformákat viszont sütik, hogy eltávolítsák a nedvességet. Jobb méretpontosságot és felületi minőséget kínálnak, így ideálisak nagy pontosságú alkatrészekhez.
Az öntőforma két részre oszlik: a cope (felső fele) és a vontató (alsó fele). A mintát a húzóba helyezzük, majd a tetejére helyezzük a kopót. A homokot szorosan a minta köré csomagolják különféle technikákkal, például döngöléssel vagy összenyomással. A homok becsomagolása után a mintát óvatosan eltávolítjuk, és az alkatrész alakjában egy üreget hagyunk. Kapukat és futószalagokat is kialakítanak a formában, hogy az olvadt acél az üregbe folyhasson.
Olvadás és öntés
A homoköntéshez használt acélt kemencében olvasztják meg. Különféle típusú kemencéket használnak, például elektromos ívkemencéket és indukciós kemencéket. Az elektromos ívkemencéket általában nagyüzemi gyártáshoz használják, mivel nagy mennyiségű acélt gyorsan megolvasztanak. Az indukciós kemencék ezzel szemben alkalmasabbak a kis- és közepes méretű gyártási sorozatokhoz, és jobban szabályozzák az olvasztási folyamatot.

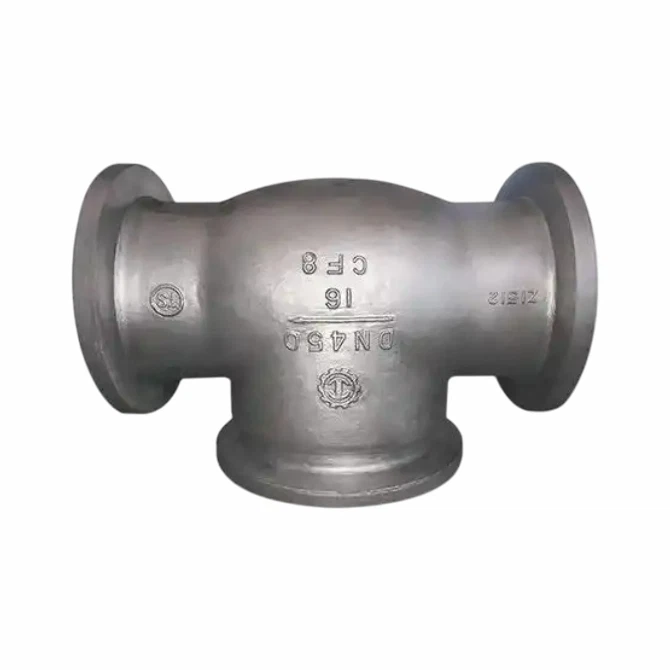
Miután az acél megolvadt és elérte a megfelelő hőmérsékletet, a kapukon és a csúszókon keresztül a formába öntik. Az öntési folyamatot gondosan ellenőrizni kell az olyan problémák elkerülése érdekében, mint a turbulencia, amely az öntvény hibáit okozhatja. Az olvadt acél kitölti a forma üregét, és felveszi az alkatrész alakját.
Hűtés és megszilárdulás
Öntés után az olvadt acél hűlni és megszilárdulni kezd. A hűtési sebesség kritikus tényező, amely befolyásolja az öntvény tulajdonságait. A lassú hűtési sebesség durva szemcsés szerkezetet eredményezhet, ami csökkentheti az alkatrész mechanikai tulajdonságait. Másrészt a nagyon gyors lehűlés belső feszültségeket és repedéseket okozhat. Ezért a hűtési folyamatot gondosan figyelemmel kísérik és szabályozzák, hogy biztosítsák az egyenletes és megfelelő hűtési sebességet.
Shakeout és tisztítás
Miután az öntvény megszilárdult és megfelelő hőmérsékletre hűlt, a homokformát eltávolítják a rázásnak nevezett eljárással. Ez történhet manuálisan vagy mechanikus berendezéssel. Felrázás után az öntvényt még homokkal és egyéb törmelékkel borítják. A maradék homok eltávolítására és az öntvény felületének megtisztítására olyan tisztítási eljárásokat alkalmaznak, mint a szemcseszórás, homokfúvás vagy csiszolás, így felfedve annak végleges formáját.
Hőkezelés
Az acélhomoköntvényeken gyakran hőkezelést végeznek, hogy javítsák azok mechanikai tulajdonságait. Az olyan eljárások, mint az izzítás, a kioltás és a temperálás, az alkatrész speciális követelményeitől függően alkalmazhatók. A lágyítást a belső feszültségek enyhítésére, a megmunkálhatóság javítására és a szemcseszerkezet finomítására használják. A kioltás során az öntvényt folyékony közegben gyorsan lehűtik, ami jelentősen növelheti annak keménységét. Ezt követően a temperálást az edzés által okozott ridegség csökkentése és az alkatrész szívósságának javítása érdekében végezzük.
Megmunkálás és kikészítés
A hőkezelés után az öntvény megmunkálást igényelhet a végső méretek és felületi minőség eléréséhez. Az olyan megmunkálási folyamatok, mint az esztergálás, marás, fúrás és köszörülés a felesleges anyagok eltávolítására és a szükséges jellemzők létrehozására szolgálnak. Végül olyan befejező eljárások alkalmazhatók, mint a festés, bevonat vagy porfestés, hogy javítsák az alkatrész megjelenését és korrózióállóságát.
Minőségellenőrzés
A teljes folyamat során szigorú minőség-ellenőrzési intézkedéseket hajtanak végre. A belső hibák kimutatására roncsolásmentes vizsgálati módszereket, például ultrahangos vizsgálatot, mágneses részecskevizsgálatot és radiográfiás vizsgálatot alkalmaznak. A precíziós mérőműszerekkel végzett méretellenőrzés biztosítja, hogy az alkatrész megfeleljen az előírt előírásoknak. Az acél összetételének ellenőrzésére kémiai elemzést is végeznek.
Következtetés
Az acélhomoköntés folyamata összetett, de rendkívül hatékony módja acél alkatrészek széles skálájának gyártásának. [Acél homoköntvény-szállítóként] rendelkezünk azzal a szakértelemmel és tapasztalattal, hogy kiváló minőségű öntvényeket szállítsunk, amelyek megfelelnek ügyfeleink sokrétű igényeinek. Akár egyetlen prototípusra, akár nagy volumenű gyártási sorozatra van szüksége, elkötelezettek vagyunk a legjobb megoldások biztosítása mellett.
Ha érdekelHomoköntés rozsdamentes acél,Homoköntő öntöde, vagyÖtvözet homoköntésszolgáltatások, kérjük, forduljon hozzánk beszerzési megbeszélés céljából. Várjuk, hogy együtt dolgozhassunk, és segíthessünk projektjei megvalósításában.
Hivatkozások
- „Öntödei technológiai kézikönyv”, John Doe
- "Acélöntési eljárások és alkalmazások", Jane Smith
- "Modern homoköntési technikák", Robert Johnson