

Mekkora az öntési hőmérséklet a présöntésnél?
Nov 18, 2025
Mekkora az öntési hőmérséklet a présöntésnél? Nos, présöntvény-beszállítóként elég sokat foglalkoztam ezzel a kérdéssel. Az öntési hőmérséklet rendkívül döntő tényező a présöntési folyamatban, és ez ronthatja vagy megronthatja a végtermék minőségét.
Kezdjük az alapokkal. A fröccsöntésnél az öntési hőmérséklet arra a hőmérsékletre vonatkozik, amelyen az olvadt fémet a présszerszám üregébe öntik. Ennek a hőmérsékletnek megfelelőnek kell lennie. Ha túl alacsony, előfordulhat, hogy a fém nem áramlik megfelelően a szerszám összes zugába és résekébe, ami hiányos töltést és hibás öntvényt okozhat. Másrészt, ha az öntési hőmérséklet túl magas, az mindenféle problémát okozhat, például túlzott zsugorodást, forró szakadásokat, és még magának a szerszámnak a károsodását is.
Szóval, hogyan találjuk ki a megfelelő öntési hőmérsékletet? Ez több dologtól függ. Először is, az általunk használt fém típusa óriási szerepet játszik. A különböző fémek eltérő olvadásponttal és folyási jellemzőkkel rendelkeznek. Például az alumíniumötvözeteket általában fröccsöntésben használják. Általában 650-750 Celsius fok körüli öntési hőmérséklet tartományuk van. Ez a tartomány lehetővé teszi az alumínium zökkenőmentes beáramlását a szerszámba, miközben megőrzi integritását a megszilárdulási folyamat során.
A magnéziumötvözetek, amelyek egy másik népszerű választás a fröccsöntésben, alacsonyabb öntési hőmérséklet-tartománnyal rendelkeznek, jellemzően 630-680 Celsius fok. A magnézium könnyebb, mint az alumínium, és alacsonyabb öntési hőmérséklete segít csökkenteni az energiafogyasztást az öntési folyamat során.
A kiváló önthetőségükről ismert cinkötvözetek öntési hőmérséklete is viszonylag alacsony, általában 415-450 Celsius fok körüli. Ez megkönnyíti a megmunkálásukat és energiahatékonyabbá teszi őket néhány más fémhez képest.
De ez nem csak a fém típusától függ. A szerszám kialakítása az öntési hőmérsékletet is befolyásolja. Ha a szerszám vékony falú vagy összetett formájú, előfordulhat, hogy kissé növelnünk kell az öntési hőmérsékletet, hogy az olvadt fém elérje a szerszám minden részét. Ezzel szemben, ha a szerszámnak vastag részei vannak, akkor egy kicsit alacsonyabb öntési hőmérséklet is elegendő lehet.
Az öntvény mérete egy másik tényező. A nagyobb öntvények általában magasabb öntési hőmérsékletet igényelnek, mert hosszabb ideig tart a megszilárdulás, és a fémet hosszabb ideig kell olvadt állapotban tartanunk. A kisebb öntvények viszont gyakran alacsonyabb hőmérsékleten is önthetők.
Cégünknél tisztességes tapasztalatokat szereztünk a különböző öntési hőmérsékletekkel kapcsolatban. Például egyszer dolgoztunk egy projekten az SS Conduit Locknut gyártásáraSS vezeték záróanya. Ezek a záróanyák viszonylag egyszerű kialakításúak voltak, de nagy pontosságot igényeltek. Ehhez a projekthez cinkötvözetet használtunk, és az öntési hőmérsékletet körülbelül 430 Celsius-fokra állítottuk be. Ez a hőmérséklet lehetővé tette, hogy a cink zökkenőmentesen áramoljon a szerszámba, és egyenletesen megszilárduljon, ami kiváló minőségű rögzítőanyákat eredményezett.
Egy másik projekt a lámpaházak hűtőbordáival foglalkozottLámpaház hűtőbordák. Ezek a hűtőbordák alumíniumötvözetből készültek. Bonyolult formájuk és a jó hővezető képesség igénye miatt nagyon oda kellett figyelni az öntési hőmérsékletre. 720 Celsius fok körüli hőmérsékleten állapodtunk meg. Ez biztosította, hogy az alumínium kitöltse a hűtőborda kialakításának minden apró részletét, miközben biztosítja a szükséges szilárdsági és termikus tulajdonságokat.

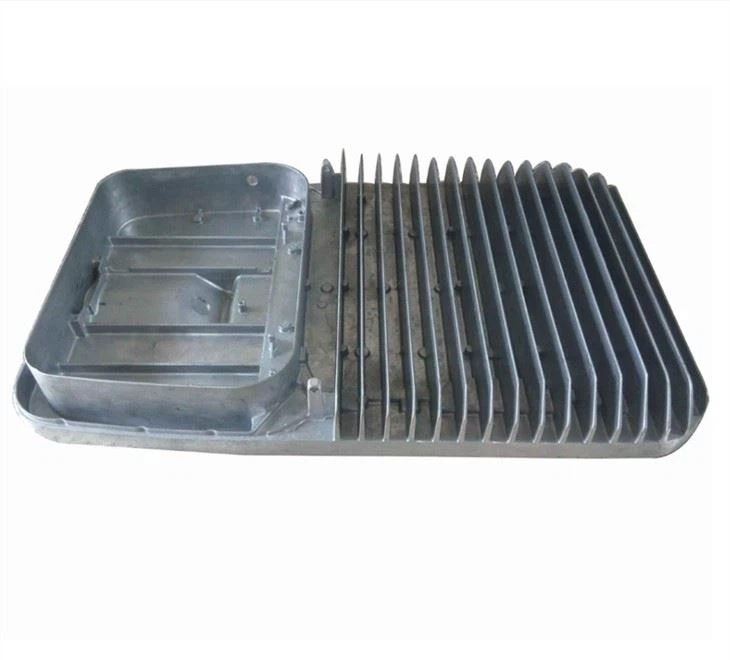
Dolgoztunk az ablakemelő fogantyúin isAblak felhúzó fogantyúja. A magnéziumötvözetből készült fogantyúknak pontos öntési hőmérsékletre volt szükségük az erő és a súly közötti megfelelő egyensúly eléréséhez. A hőmérsékletet 650 Celsius-fokra állítottuk be, ami lehetővé tette a magnézium jó áramlását és kiváló minőségű fogantyú kialakítását, amely megfelel az ügyfél minden igényének.
Az öntési hőmérséklet szabályozása nem mindig egyszerű. Korszerű hőmérséklet-érzékelőket és vezérlőrendszereket használunk a hőmérséklet valós idejű monitorozására és beállítására. Ezek a rendszerek segítenek abban, hogy állandó öntési hőmérsékletet tartsunk fenn az öntési folyamat során, ami elengedhetetlen a kiváló minőségű alkatrészek előállításához.
Rendszeresen ellenőrizzük az öntött alkatrészeket is, hogy megbizonyosodjunk arról, hogy az öntési hőmérséklet megfelelő volt. Ha bármilyen hibát, például porozitást, repedéseket vagy hiányos kitöltést észlelünk, elemezzük a hőmérséklet-érzékelők adatait, és módosítjuk az öntési hőmérsékletet a jövőbeni öntvényekhez.
Összefoglalva, az öntési hőmérséklet a présöntésnél olyan kritikus paraméter, amely alapos mérlegelést igényel. Ezt befolyásolja a fém típusa, a szerszám kialakítása, az öntvény mérete és sok más tényező. A megfelelő öntési hőmérséklet beállításával kiváló minőségű öntvényeket állíthatunk elő, amelyek megfelelnek ügyfeleink szigorú követelményeinek.
Ha a fröccsöntött alkatrészek piacán dolgozik, és szeretné megvitatni a projektjét, szívesen hallgatunk. Legyen szó SS vezetékes záróanyáról, lámpaház hűtőbordájáról, ablakemelő fogantyújáról vagy bármilyen más, egyedi gyártású fröccsöntött termékről, rendelkezünk szakértelemmel és tapasztalattal a kiváló eredmények eléréséhez. Csak forduljon hozzánk, és kezdjünk el egy beszélgetést a fröccsöntési igényeiről.
Hivatkozások
- "Die Casting Handbook", J. Campbell
- P. Groover "Fémöntés: folyamatok és tervezés".